

Ei! Sou fornecedor de peças CNC de titânio e sei em primeira mão como pode ser desafiador trabalhar com titânio. O titânio é um material incrível, que oferece alta resistência, baixa densidade e excelente resistência à corrosão. Mas quando se trata de usinagem CNC, pode ser uma verdadeira dor de cabeça. Neste blog, vou compartilhar algumas dicas sobre como você pode melhorar a usinabilidade do titânio para peças CNC.
Compreendendo os desafios da usinagem de titânio
Antes de mergulharmos nas soluções, vamos dar uma olhada rápida no motivo pelo qual o titânio é tão difícil de usinar. Em primeiro lugar, o titânio tem baixa condutividade térmica. Isso significa que durante o processo de usinagem o calor se acumula rapidamente na aresta de corte. Altas temperaturas podem causar desgaste rápido da ferramenta de corte, reduzindo sua vida útil e causando mau acabamento superficial da peça.
Em segundo lugar, o titânio possui alta reatividade química. Ele pode reagir com o material da ferramenta de corte, especialmente em altas temperaturas, causando um fenômeno denominado "borda postiça". Essa aresta postiça pode quebrar durante a usinagem, deixando superfícies ásperas na peça e acelerando ainda mais o desgaste da ferramenta.
Finalmente, o titânio tem uma alta relação resistência/peso. Embora isso seja ótimo para o uso final da peça, significa que é necessária mais força para cortar o material. Isso pode sobrecarregar muito a ferramenta de corte e a própria máquina CNC.
Selecionando as ferramentas de corte corretas
Um dos fatores mais importantes para melhorar a usinabilidade do titânio é a escolha das ferramentas de corte corretas. As ferramentas de metal duro são uma escolha popular para usinagem de titânio. Eles são duros e podem suportar altas temperaturas melhor do que muitos outros materiais de ferramentas. Ferramentas de metal duro revestidas são ainda melhores. Revestimentos como nitreto de titânio (TiN), carbonitreto de titânio (TiCN) e nitreto de alumínio e titânio (AlTiN) podem reduzir o atrito e a geração de calor na aresta de corte, prolongando a vida útil da ferramenta.
Ao selecionar a geometria da ferramenta, opte por ferramentas com arestas de corte vivas e grandes ângulos de inclinação. Arestas vivas ajudam a reduzir a força de corte, enquanto grandes ângulos de saída podem melhorar o escoamento de cavacos. Por exemplo, um ângulo de inclinação positivo pode tornar o processo de corte mais suave e reduzir a quantidade de calor gerada.
Otimizando Parâmetros de Corte
Parâmetros de corte como velocidade de corte, avanço e profundidade de corte desempenham um papel crucial na usinagem de titânio. É importante encontrar o equilíbrio certo entre esses parâmetros para obter os melhores resultados.
A velocidade de corte é um parâmetro crítico. Se a velocidade de corte for muito alta, o calor gerado na aresta de corte será excessivo, levando ao rápido desgaste da ferramenta. Por outro lado, se a velocidade de corte for muito baixa, o processo será ineficiente. Um bom ponto de partida para usinar titânio com ferramentas de metal duro é uma velocidade de corte na faixa de 30 a 60 metros por minuto.
A taxa de alimentação também precisa ser cuidadosamente controlada. Uma taxa de avanço mais alta pode aumentar a taxa de remoção de material, mas também pode causar mais tensão na ferramenta e levar a um acabamento superficial ruim. Uma taxa de avanço de cerca de 0,1 - 0,2 mm por dente é um bom ponto de partida para a usinagem de titânio.
A profundidade do corte deve ser mantida relativamente pequena. Uma grande profundidade de corte pode sobrecarregar a ferramenta e aumentar o risco de quebra da ferramenta. Uma profundidade de corte de 0,5 a 2 mm geralmente é uma boa escolha para usinagem de titânio.
Usando refrigerantes e lubrificantes
Líquidos refrigerantes e lubrificantes são essenciais na usinagem de titânio. Eles ajudam a reduzir a temperatura na aresta de corte, eliminam os cavacos e evitam a formação de arestas postiças.
Refrigerantes à base de água são comumente usados para usinagem de titânio. Eles são eficazes na dissipação de calor e são relativamente baratos. No entanto, eles precisam ser mantidos adequadamente para evitar o crescimento bacteriano. Os refrigerantes à base de óleo podem fornecer melhor lubrificação, mas podem não ser tão bons na dissipação de calor quanto os refrigerantes à base de água.
Alguns refrigerantes também contêm aditivos que podem melhorar seu desempenho. Por exemplo, aditivos de extrema pressão (EP) podem reduzir o atrito e o desgaste em altas forças de corte.
Gerenciamento de chips
O gerenciamento adequado de cavacos é crucial para a usinagem de titânio. Lascas longas e contínuas podem envolver a ferramenta de corte, causando superaquecimento e quebra. Eles também podem danificar a superfície da peça.
Para melhorar o escoamento de cavacos, use ferramentas de corte com quebra-cavacos. Os quebra-cavacos são projetados para quebrar os cavacos em pedaços pequenos e gerenciáveis. Você também pode ajustar os parâmetros de corte para estimular cavacos curtos e quebrados. Por exemplo, aumentar ligeiramente a taxa de avanço pode, às vezes, ajudar a quebrar os cavacos.
Preparação da peça
Antes de iniciar o processo de usinagem CNC, é importante preparar adequadamente a peça. Certifique-se de que a peça de titânio esteja limpa e livre de quaisquer contaminantes. Qualquer sujeira ou detritos na superfície pode causar desgaste prematuro da ferramenta.
Se possível, pré-usine a peça de trabalho para remover qualquer camada externa dura. O titânio pode ter uma camada dura de óxido em sua superfície, que pode ser muito abrasiva para as ferramentas de corte. Ao remover esta camada, você pode prolongar a vida útil da ferramenta e melhorar o processo geral de usinagem.
Pós - Processamento e Controle de Qualidade
Após a usinagem das peças de titânio, etapas de pós - processamento podem ser realizadas para melhorar o acabamento superficial e remover quaisquer tensões remanescentes. Por exemplo, um leve lixamento ou polimento pode ser feito para suavizar a superfície.
O controle de qualidade também é essencial. Inspecione as peças regularmente durante e após a usinagem para garantir que atendam às especificações exigidas. Use ferramentas de medição como paquímetros, micrômetros e máquinas de medição por coordenadas (CMMs) para verificar as dimensões e o acabamento superficial das peças.
Outros serviços relacionados de usinagem CNC
Se você estiver interessado em outros tipos de usinagem CNC, também oferecemosPeças de cobre CNCePeças de latão CNC de alta precisão. Esses materiais têm características de usinagem diferentes em comparação ao titânio, mas temos experiência para manuseá-los de maneira eficaz. E se você trabalha no setor de joias, nossoAcessórios para joias Usinagem CNCO serviço pode fornecer peças de joias personalizadas de alta qualidade.
Conclusão e contato
Melhorar a usinabilidade do titânio para peças CNC é um processo multifacetado que envolve a seleção das ferramentas de corte corretas, otimização dos parâmetros de corte, uso de refrigerantes, gerenciamento de cavacos e preparação adequada da peça. Seguindo essas dicas, você pode reduzir o desgaste da ferramenta, melhorar o acabamento superficial das peças e aumentar a eficiência geral do processo de usinagem.
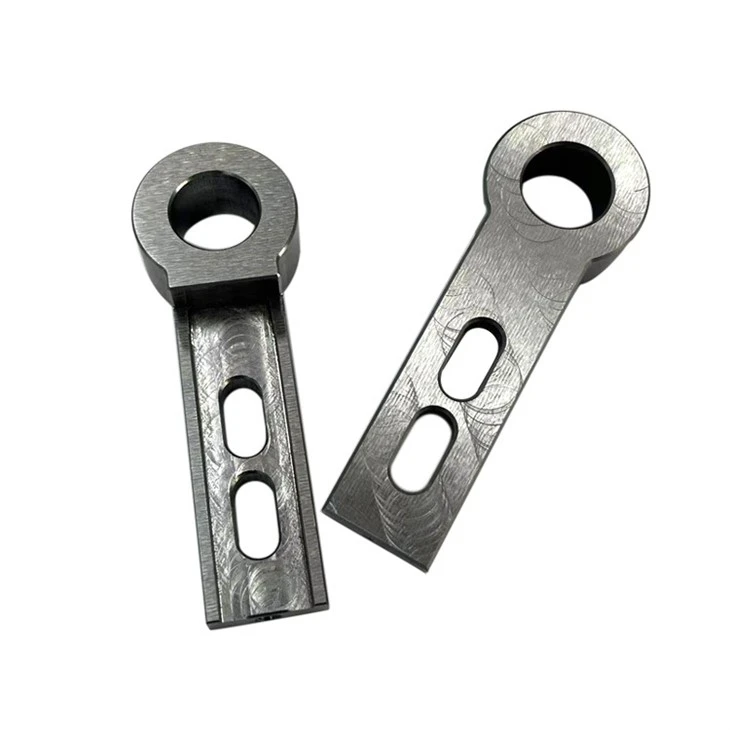
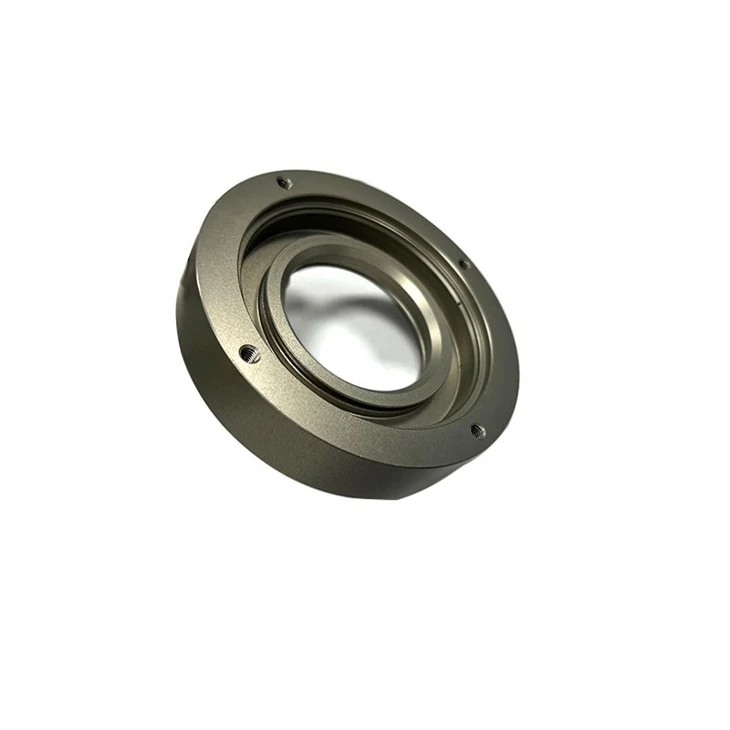
Se você está procurando peças de titânio CNC de alta qualidade ou tem alguma dúvida sobre o processo de usinagem, não hesite em entrar em contato. Estamos aqui para ajudá-lo com todas as suas necessidades de usinagem CNC.
Referências
- Kalpakjian, S. e Schmid, SR (2009). Engenharia e Tecnologia de Manufatura. Salão Pearson Prentice.
- Trent, EM e Wright, PK (2000). Corte de metais. Butterworth-Heinemann.